机床跟前的人还有空喝水,推料车的人一整天没停过——不是人不够、也不是设备慢,是布局让物料在路上来回跑。
为什么车间里最忙的人,往往是推料车的那一个?
我讲了十几年课,也进过不少工厂的车间,这个画面见得太多了。机床前面的人还有空喝口水,推着料车在通道里绕来绕去的人,一整天没停过。
不是人不够,也不是设备慢,是布局让物料在路上来回跑。料每多跑一趟,工时就从产品里漏走一截,账上还看不见。
布局这件事,说到底就是把工序按工艺流的顺序排好,让人和料少走回头路。
这篇讲三件事:布局为什么越排越堵、按工艺流怎么排队、以及一个周末能动手改的三件事。
01 · THE COST
先算账:搬运不产出,却最吃工时
先说代价。
产品在机床上的时间是加工,有附加值。料在过道上走的时间,一毛钱附加值都不产生。
可这段时间,工资照发、设备照折旧、厂房照租。它不进成本表,却天天在花。
说个最常见的。毛坯库在车间西头,第一道工序在东头,中间还隔两道门。一车料推过去七八分钟。
半成品从车床转到铣床,得横穿主通道,等叉车又是十几分钟。一天来回十来趟,光在路上就是两三个小时。这些时间,不出现在任何一张报表上。
比工时更贵的是连带损失。搬得多,磕碰就多,划伤、混料跟着来。在制品堆在过道,找料要翻,盘点对不上账。
1978
大野耐一《丰田生产方式》把搬运列进七大浪费,理由很直接:它不创造价值
2012
《工业企业总平面设计规范》GB 50187-2012 要求物流顺畅、避免迂回运输
数据来源:大野耐一《丰田生产方式》(日文原版 1978 年,英文版 Productivity Press,1988 年);《工业企业总平面设计规范》GB 50187-2012。文中搬运时间、步数为便于说明的推算口径,非行业统计值。
所以布局是成本问题和交付问题,不是美观问题。通道被料箱占一半,人车混行,隐患就埋进去了。
明天上班先干一件事:派一个人跟着一批料走完全程,从毛坯到入库,掐表记三样——走了多少步、等了多少分钟、被搬了几次。
02 · THREE BARRIERS
三道坎:布局为什么越排越堵
再看为什么很多厂的布局越排越堵。说穿了就三道坎。
第一道,按设备类型排队。车床摆一片、铣床摆一片、焊机摆一片,看着整齐,活却要来回跑。
机群式布局设备利用率高,适合品种极杂、批量极小的厂。可多数厂品种没那么杂,几个大产品却陪着全厂绕路。
第二道,按好看排。老板带客户参观,走一条直路,两边要整齐,通道越宽越气派。结果工位被推得越来越远,同一个产品族的工序散在四个角。
第三道,一次改到位的心态。怕停产、怕花钱、怕动完更乱,一拖十年。新设备见缝插针,旧工装舍不得扔,通道越走越窄。
破法不是大动干戈,而是换顺序。先理顺流,再挪设备,最后才谈上系统。设备一台不动,只改料怎么走、人站哪,成本最低,见效也最快。
这周就抓一件事:把车间平面图打印成 A3,用铅笔把主力产品的实际搬运路线描上去,先看清问题在哪。
03 · DRAW THE FLOW
第一步:把工艺路线画出来
第一步不用软件,纸和笔就够。
选一个产品族,就是工艺相似、换型不费劲的那一组,占产量越大越好。
把工序顺序列出来,每步标三样:在哪台设备、单件大概多久、到下一步隔多远。然后在平面图上画线,一个产品一根线。
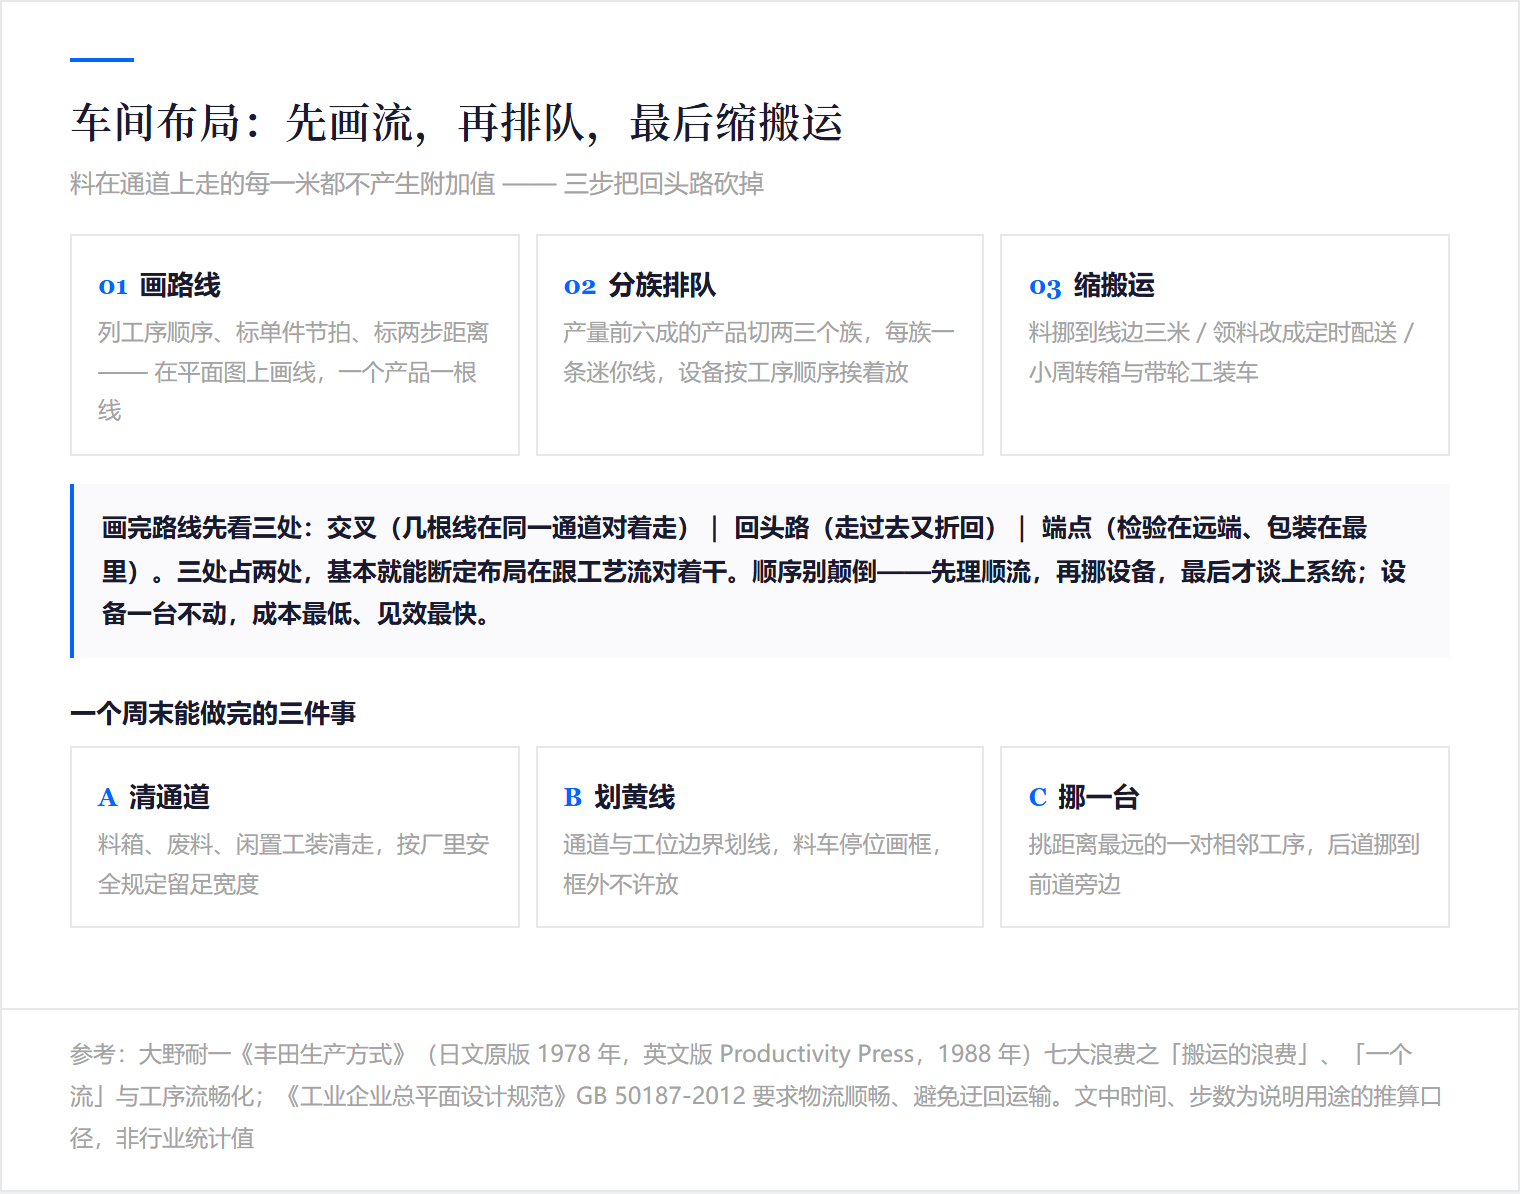
画完先看三处。交叉,几根线在同一个通道里对着走。回头路,料走过去又折回来,多半是两道相邻工序被分在了两个区。
第三处是端点,检验点设在最远端、包装在最里面、成品要先回仓库再发货。这三处只要占两处,基本就能断定,布局在跟工艺流对着干。
还有一种更隐蔽的情况。图纸上看着近,实际走起来要绕,中间隔着一台设备或一道墙。画线要按人实际走的路线画。
「回头路」「交叉」「端点」为工艺路线分析的常用判读口径,属方法归纳,非行业统计值。
先别铺开,就试这一步:本周选一个主力产品族,画一张路线图,用红笔圈出所有回头路,圈数记下来当基线。
04 · GROUP BY FAMILY
第二步:按产品族分区,别按设备类型排队
路线图有了,第二步是排队。核心就一句话,把同一族的工序,按顺序挨着放。
这就是产品族布局,也有人叫成组布局、单元布局。它不是新概念,丰田的「一个流」就是这个思路。
判断标准不复杂。品种少、量大,优先产品族布局;品种极杂、单件生产,机群式反而更划算。
多数中小企业落在中间。做法是先切一块:把产量前六成的产品分成两三个族,每族一条迷你线,设备按工序顺序排,族与族之间用通道隔开。
不用一次买设备。通用设备挪一次位置,或把某台小设备复制一台进线,就够跑起来。
批量也要跟着降。原来一次做两百件才转序,现在二三十件就转,在制品立刻少一截。改完用胶带在地上把新工位贴出来,跑一周看效果。
回去最值得先办的一件事:挑距离最远的一对相邻工序,把后道挪到前道旁边,只挪这一台,先看效果。
05 · SHORTEN THE MOVE
第三步:让搬运变短、变少、变轻
设备位置定了,第三步是在细节上压搬运。三个方向:变短、变少、变轻。
变短,是把料放近。常用的料从仓库挪到线边,三米之内拿得到。线边仓不用大,一个料架的位置就够,关键是补货有人管、有固定时点。
变少,是把搬运次数砍掉。能合并的工序合并,去毛刺并进机加,多余的检验点撤掉。每多一道转序,就多一次搬运和磕碰。
变轻,是换工具。小周转箱替大铁筐,带轮的工装车替人抬,重力滑道替弯腰。一次搬二十件比一次搬两百件强。
还有一招最见效,把领料改成配送。每两小时一趟,路线和数量都固定,送到工位。谁缺谁去领听着灵活,一个人跑一趟,半天就没了。
最省事的起手式:下周把「领料」改成「定时配送」,一天四趟,路线贴在料车上,跑一周再评估。
06 · GET STARTED
起步:一个周末能做完的三件事
最后落到能马上动手的地方。不用等预算,也不用等停产窗口。
第一件,清通道。把通道上的料箱、废料、闲置工装清走,按厂里的安全规定留足宽度。
第二件,划线。地面用黄色标线划出通道和工位边界,料车停位画个框,框外不许放。划线是为了让「放错地方」一眼看得出来。
第三件,挪一台设备。挑距离最远的那一对相邻工序,把后道挪到前道旁边。
三件事做完,再照原图重画一遍,回头路少了几处,就是实打实的收益。布局改善没有终点,一年看一次,比一次改到位更现实。
「布局不是摆得下就行——料少走一米,工时才能少漏一截。」
文中搬运时间、步数、转序次数均为便于说明的推算口径,非行业统计值;各厂宜按自己连续一个月以上的实测数据统计。
想要《车间布局三步路线图 + 一个周末起步清单》的可打印模板?在公众号底部菜单点「联系弼力」找我们,或直接在官网 www.believesz.com 上留言。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com
挑一场,补上今年最缺的那块 —— 长三角开班,可预约试听
国际市场开拓与商务实战
11月10日 · 职场素养 · 上海 | ¥5000/人
应用AI快速解决复杂品质问题
11月10日 · 数字化 · 嘉兴 | ¥4800/人
金牌班组长全技能提升
11月10日 · 管理技能 · 苏州 | ¥4000/人
高屋建瓴和脚踏实地:AI落地的自上而下和自下而上
11月10日 · 数字化 · 上海 | ¥4800/人
WOW!客户服务与投诉应对技巧
11月11日 · 职场素养 · 上海 | ¥4800/人
ISO 9001 质量管理体系标准理解、实施及内审员培训
11月11日 · 质量体系 · 上海 | ¥2000/人
完整排期与课纲,见 课程中心 →|咨询:15851577470 李老师