客户投诉一来,立刻上全检;投诉一停,全检又撤。来回折腾,质量还是那批人、那台机器、那个料。
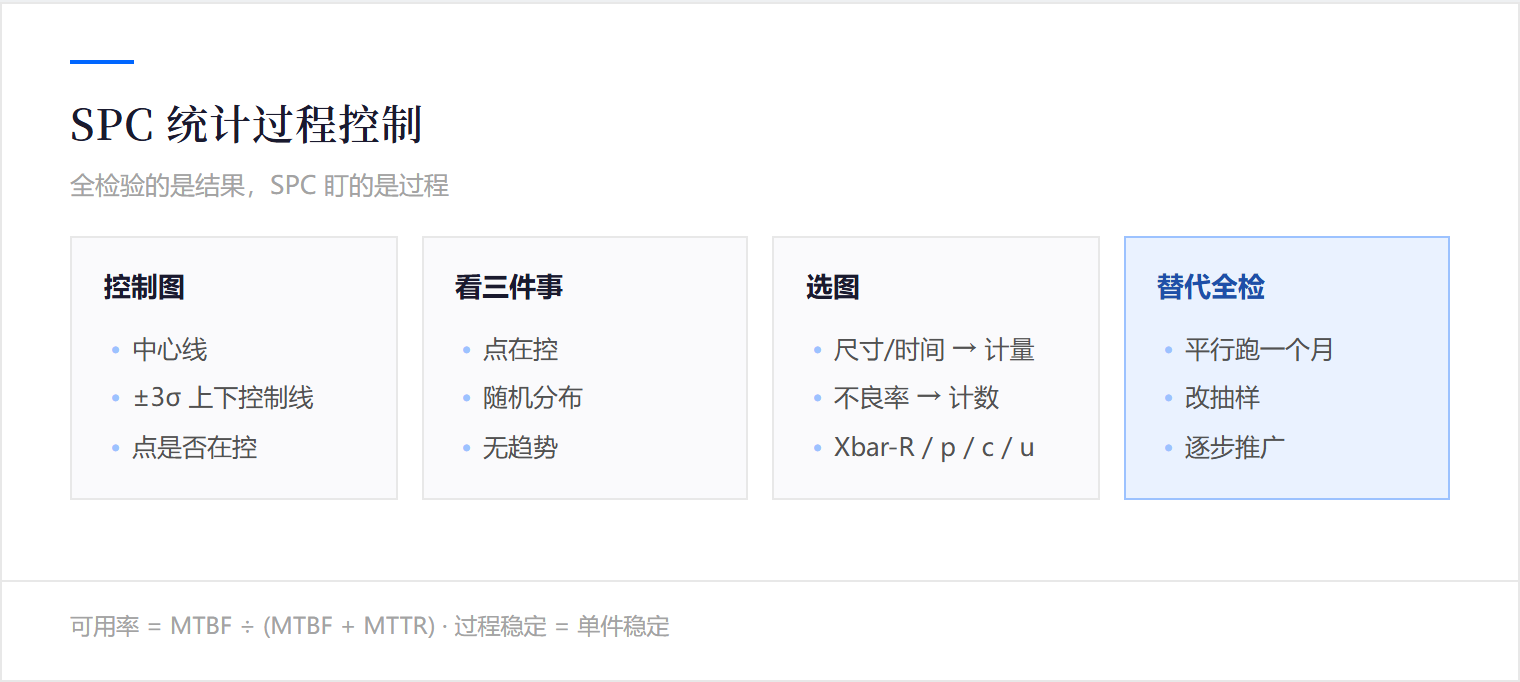
SPC 听上去像统计学的术语,做起来其实就是画一张图:把过程的关键指标按时间画点,配上中心线和上下控制线,看点是不是在控制线内随机分布。
它的核心理念只有一句话:检验不能改进质量,稳定的过程才能。全检验的是结果,SPC 盯的是过程。
这篇讲三件事:SPC 解决什么问题、控制图怎么看、以及怎么从全检切到 SPC。
01 · INSPECT VS CONTROL
全检和 SPC,差在哪里
全检验的是已经做出来的产品。每一件都过手,好坏都能拦;可它不告诉你这道工序为什么出不良。
SPC 盯的是生产过程。它不检验每一件,但通过抽样监控过程的稳定性,发现异常就报警;异常出在源头,比等结果出来再拦要早得多。
两者不矛盾,但作用不同。全检是救火,SPC 是防火;只救火不防火,火会越烧越勤。
很多厂一有投诉就上全检,全检确实拦下了不良,可过程还是那个过程——等投诉压力过去,撤了全检,问题接着来。
还有一点常被忽略:全检员会疲劳。长时间看同一件产品,注意力会下降,不良识别率也跟着下降;这不是人的问题,是机制问题。
SPC 替检验员做了两件事:一是把注意力的负担从单件挪到趋势上;二是让异常在早期就暴露,不用等到最后。
这两件事合起来,检验员的工作就从「全检」变成「监控」,工作强度下降,质量反而更稳。
明天上班先干一件事:挑一条线上的一个关键尺寸,每小时抽两件做记录,先记一周看数据分布。
过程
SPC 监控的是过程,不是单件;过程稳定了,单件才能稳
节省
SPC 用抽样监控替代全检,检验工时能省一半以上
说明:以上为统计过程控制(SPC)通用归纳,理论基础见 Walter Shewhart 1931 年《Economic Control of Quality of Manufactured Product》;当前各行业普遍采用 ISO 7870 / GB/T 17989 等控制图系列标准。
02 · READ THE CHART
管制图怎么读,三件事
管制图有三件事要看。第一件,点是不是在控制线内。控制线不是规格线,是按过程自身能力算出来的线(一般是均值加减 3 倍标准差)。点在控制线内,意味着过程仍处于统计受控状态。
第二件,点是不是随机分布。如果点都是均匀的、左右上下没有规律,那是好现象;如果点连续上升、连续下降、紧贴中线、紧贴控制线,就是异常信号。
第三件,点的趋势。某一段时间内的点开始偏上或偏下,可能过程正在漂移;这种漂移如果不处理,下一步就会跳到控制线外。
三件事都正常,就让过程继续;任何一件异常,就要停下来找原因。
这周就抓一件事:找一条已经稳定运行的线,把它近三个月的关键尺寸数据做成管制图,看点是不是真的稳定。
03 · PICK THE RIGHT ONE
选对控制图,再谈 SPC
控制图分两大类。计量型控制图(Xbar-R、I-MR 等)针对可量化的尺寸、强度、温度、含水率等;计数型控制图(p 图、np 图、c 图、u 图)针对不良率、缺陷数、合格件数。
选对图是第一步。选错了,要么把不该报警的当异常,要么该报警的没看见。
判断标准很简单:指标是连续型数字(尺寸、时间、重量)就用计量型;指标是「有 / 没有」「几个」就用计数型。
选好图之后还要确定子组。子组是每次抽多少件、抽几次;子组的设计直接决定控制线算得准不准。
先别铺开,就试这一步:挑一个指标,先确定它是计量型还是计数型,再选对应的图;不确定就先从最常用的 Xbar-R 图开始。
04 · FROM INSPECT TO CONTROL
从全检切到 SPC,三步走
很多厂都在用全检,怎么平稳切到 SPC?三步走。
第一步,先用 SPC 替代一部分全检。挑一条线上的一个关键指标,先做管制图,全检不减,管制图同时跑;跑一个月看控制图和全检结果是不是对得上。
第二步,对得上的部分改抽样。控制图稳定运行之后,把这条线上的这个指标的全检改成按控制图的规则抽检;控制图报警则加抽,过程稳定则按常规频率抽。
第三步,逐步推广。一个指标、一个产线做稳了,再扩到更多指标、更多产线;不要一开始就全面替换,否则一旦出问题会找不到原因。
这三步走完,检验工时能省掉一大部分,质量还更稳。
还要配 SPC 责任人。管制图不是画完放着看,要有人每天点一次、发现异常就处理;这一步管理动作比控制图本身更关键。
回去最值得先办的一件事:挑一个指标,先在原全检基础上同步跑一个月管制图;不切,先看数据。
05 · THREE TRAPS
三个坑
说三个坑。第一个,把控制线当规格线。规格线是客户要求,控制线是过程能力;规格线内不代表稳定,规格线外也不代表失控。两套线分开画、分开看。
第二个,控制线算完不变。原料、设备、人员变化,控制线也要重算;用一条五年没变的控制线,迟早误判。
第三个,没人看图。管制图画出来挂在墙上,没人看,等于没做。SPC 是要让人根据图表做决策的,不是装饰。
这三个坑背后是同一件事:SPC 是个工具,也是个管理动作,工具到位管理不到位,效果全无。
另一个坑是把控制图当装饰画。漂亮是漂亮,挂在墙上从来不点,就只是个图。
06 · GET STARTED
回到车间第一步做什么
顺序理一遍。第一步,挑指标。选一个关键尺寸或一个关键参数,先在一个工序上做。
第二步,定子组。确定每次抽多少件、抽几次;不合理的子组会算出错的控制线。
第三步,采数据。先采 25 个子组以上的数据,计算中心线和控制线。
第四步,画图上墙。控制图挂在现场,每天点一个点。
第五步,异常处理。一旦有报警,停下来找原因,不要带着异常继续生产。
SPC 的最大价值是把「稳定」这件事变得可看、可控、可追溯。
最省事的起手式:给管制图配一个责任人,每天看一眼、有异常就处理;不要等开会再讲。
SPC 跑起来后,检验员的角色会变。从「找不良」到「看趋势」,从「事后拦」到「过程控」;工作强度下降,技术含量上升,这是好事。
「全检验的是结果,SPC 盯的是过程——检验不能改进质量,稳定的过程才能。」
想要《SPC 管制图应用清单 + 控制线计算模板》的可打印文件?在公众号底部菜单点「联系弼力」找我们,或直接在官网 www.believesz.com 上留言。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com
按本篇主题挑的几场 —— 长三角开班,可预约试听
ISO 9001 质量管理体系标准理解、实施及内审员培训
11月11日 · 质量体系 · 上海 | ¥2000/人
ISO 9001:2026换版培训
11月11日 · 质量体系 · 上海 | ¥1000/人
标准工时测量与改善
11月12日 · 质量管理/生产 · 杭州 | ¥4000/人
高效审核技巧
12月10日 · 质量体系 · 杭州 | ¥3000/人
特殊工艺:铸造系统评估(CQI-27)
12月11日 · 质量体系 · 上海 | ¥3000/人
VDA 6.3-制造过程审核
12月14日 · 质量体系 · 嘉兴 | ¥3500/人
完整排期与课纲,见 课程中心 →|咨询:15851577470 李老师