计划把活推到车间,每个工位只管做完自己那一栏,中间就必然堆起半成品。堆得越多,谁都快不起来。
一个做五金件的老厂,冲压、焊接、喷涂三段。按计划推着做,冲压为了省换模时间,一开就是几天的量。结果冲压区外围堆满周转箱,焊接用不完,喷涂又在等焊接。
老板问为什么交期还是拖。答案就摆在场地上:每个工序都完成了自己的那部分计划,但没有一个工序在做客户当前要的那批货。
这篇讲三件事:推式和拉式的差别在哪、拉动怎么落地、以及上线前要先准备什么。
01 · PUSH VS PULL
推着做,还是被拉着做
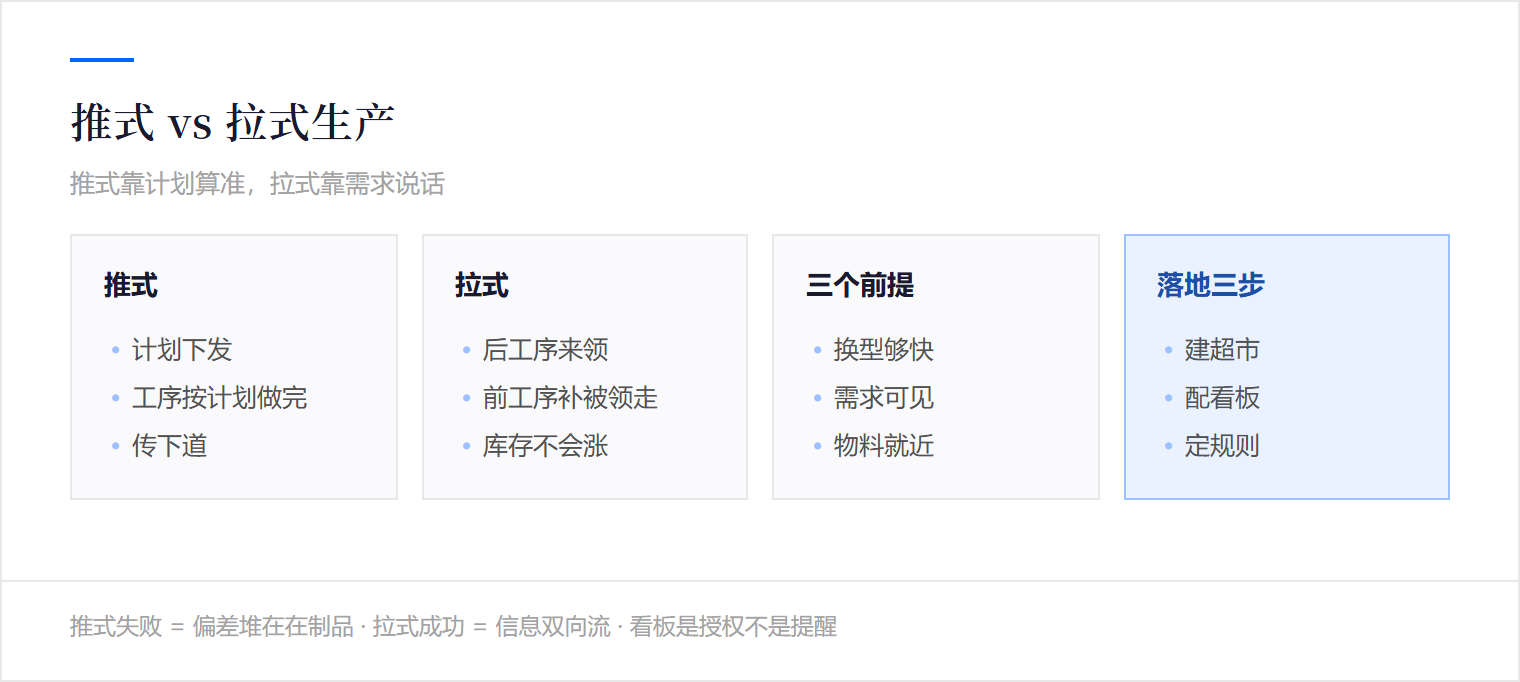
先说两种做法的区别。推式是计划下发、各工序按计划生产,做完传给下一道;拉式是后工序用完了来领,前工序只补被领走的数量。
推式的假设是计划能算准。可计划一旦有偏差,偏差不会消失,它会以在制品的形式堆在工序之间,越往后堆得越多。
拉式的假设是需求是准的。客户要多少、什么时候要,这是最硬的约束;用这个约束去牵动全厂,库存就不会无节制地涨。
两种做法不是先进与落后,而是适用条件不同:需求稳定、品种少,推式也能跑;品种多、波动大,拉式更稳。
推式还有一个隐性的前提:计划要准、异常要少。可现场总有插单、返工、缺料,计划越往下传偏差越大,到最后一道工序时,它面对的可能已经完全不是当初那张计划。
拉式也不是万能的。品种极多、单件极少的订货型生产,硬套看板反而增加管理成本;它真正适合的,是需求相对稳定、能重复生产的场合。
判断该不该改,有个简单的观察点:车间里堆的周转箱,有多少对应的是客户眼下就要的货?如果大部分都是「以后要用」的,就说明推式已经把库存堆在了不急需的地方。
换个角度看,库存不是中性的缓冲,它会把上游的问题悄悄掩盖起来——反正有货,缺件不会马上暴露,问题就一直拖着不解决。所以拉动改的不只是物料怎么走,更是让问题暴露的速度。
还有一个常被忽略的条件:信息要能双向走。后工序领了多少、还剩多少、什么时候用完,这些信息必须让前工序看得见,否则「按需补货」就还是猜。这一步想清楚了,再看怎么落地就顺了。
明天上班先干一件事:在车间走一圈,数一数各工序之间堆了多少周转箱,看它们分别对应哪张订单。
02 · THREE PRECONDITIONS
拉动不是上一套系统,是三个前提
很多人以为拉动就是上一套看板或者软件。其实它能不能跑起来,取决于三个前提。
第一,换型要够快。前工序要按后工序领用的节奏小批量补货;如果换一次型要半天,就只能大批量做,拉动立刻变成空话。
第二,需求要能看见。后工序什么时候要用、用多少,前工序必须知道,否则按需补货无从谈起。
第三,物料要能就近取。零件放在触手可及的地方,领用才不需要提前打招呼;库位分散、找料要半小时,拉动同样跑不动。
三个前提里有一个不满足,拉动就会退化成多备一点以防万一——那又回到推式了。
这周就抓一件事:挑一条线,把换型时间、需求可见性、取料距离三项各打一个分,先看哪一项最拖后腿。
03 · HOW TO START
落地三步:先定超市,再定看板,再定规则
拉动的落地可以拆成三步。第一步,把常用件集中成一个超市。不是仓库,是在用点附近的一小块定置区域,放的就是这条线常用的那几种件,按用量定容量。
第二步,给每种件配一张取用标识。上面写清品名、容量、补货触发点、补货责任人。用到触发点就补,不需要等谁通知。
第三步,把规则说清楚:谁负责看、多久看一次、补多少、异常找谁。规则不清楚,看板挂上去也没人管。
这三步做完,信息流就从上面催下面,变成下面拉动上面。这一步转变,比买任何系统都关键。
先别铺开,就试这一步:只挑三到五种最高频的常用件,做一个小型超市,试两周看断料次数有没有变。
04 · THREE TRAPS
三个容易踩的坑
说三个坑。第一个,把看板当成了消息通知。看板卡的作用是授权生产,不是提醒;收到卡不做、或者没收到卡也照做,规则就废了。
第二个,容量设得太大。容量一大,补货周期就长,等于把大批量生产换了个名字。容量应按覆盖补货周期的一到两倍来定。
第三个,只在一段做拉动。上游还在推着做,下游拉一下,中间照样堆。拉动要成段推进,从最后的装配段往上游走。
这三个坑的共同点是:把拉动当成一个工具,而不是一套信息规则。
回去最值得先办的一件事:把现有看板卡上的信息重新审一遍——有没有写明补货触发点、补多少、谁负责。
05 · PREPARE
上线前要先准备什么
想推拉动,先做四件准备。一是把物料定置做扎实。位置定死、标识清楚,取用才可能不需要人;这一条做不好,后面都白搭。
二是把常用件清单理出来。哪些是每天都要用的、哪些是偶尔用的,清单不一样,管理方式也不一样。
三是把换型改善做起来。哪怕先把工具备齐、把标准件预先分好,换型时间就能下来一截。
四是把异常响应定下来。拉动一上线,缺件会立刻暴露出来,这时候需要有人能马上响应,而不是等下一次开会。
最省事的起手式:从物料定置这一件做起,先把一条线的常用件位置和标识定死。
06 · GET STARTED
回到车间第一步做什么
把顺序理一遍。第一步,选一条品种相对稳定、工序不太长的线。
第二步,找出这条线上最常用的五到八种件,集中放在用点附近。
第三步,给每种件定容量和补货触发点,做成一张卡或者一块标识。
第四步,指定补货责任人,把谁看、多久看、补多少写清楚。
第五步,跑两周再看:断料少了没有、在制品降了没有、交期准时了没有。
拉动这件事,说到底是用后工序的真实需求,去替掉前工序的猜测。
「推式靠计划算准,拉式靠需求说话——计划会错,需求不会。」
想要《拉动式生产落地检查表 + 看板卡信息模板》的可打印文件?在公众号底部菜单点「联系弼力」找我们,或直接在官网 www.believesz.com 上留言。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com
挑一场,补上今年最缺的那块 —— 长三角开班,可预约试听
关键对话-职场高频沟通_沙盘模拟
10月20日(星期二~星期三) · 职场素养 · 上海 | ¥5000/人
学德鲁克:管理者与组织(管理协同篇)
10月23日 · 管理技能 · 深圳 | ¥5800/人
从技术走向管理转型成功之道
10月23日 · 管理技能 · 深圳 | ¥4580/人
国际市场开拓与商务实战
11月10日 · 职场素养 · 上海 | ¥5000/人
应用AI快速解决复杂品质问题
11月10日 · 数字化 · 嘉兴 | ¥4800/人
金牌班组长全技能提升
11月10日 · 管理技能 · 苏州 | ¥4000/人
完整排期与课纲,见 课程中心 →|咨询:15851577470 李老师