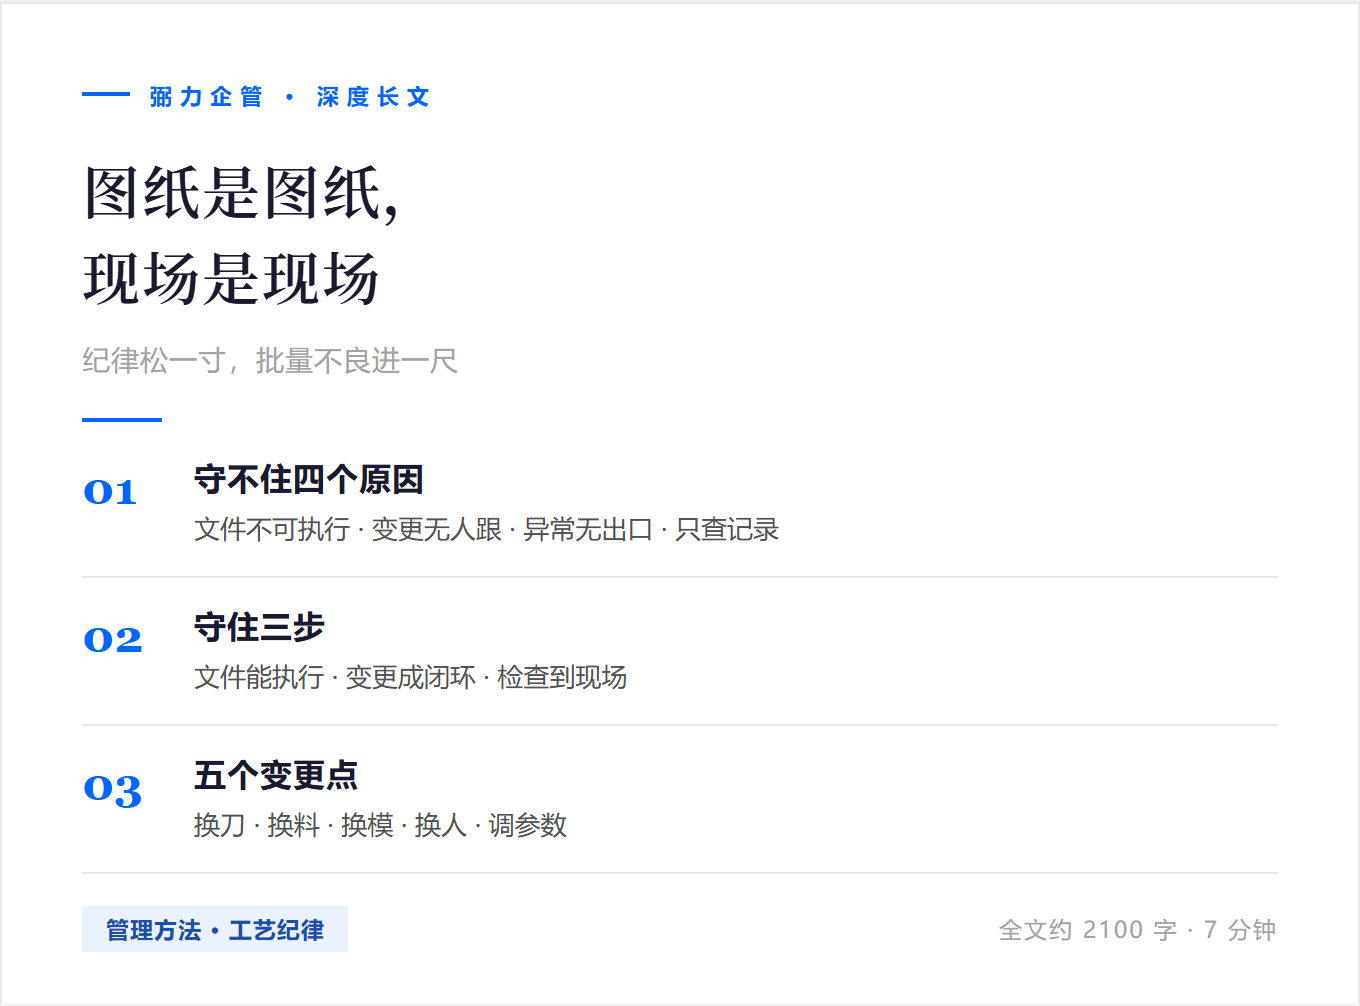
工艺文件落不到工位上,就等于没有工艺。批量不良不是突然冒出来的,是一寸一寸松出来的。
说个很常见的场景。
工艺卡贴在机台旁边,参数写着三档。真到干活的时候,老师傅凭手感调,新人照着上一个人的做法学。半年过去,图纸没变,现场的做法已经变了三轮。
图纸是图纸,现场是现场。中间那截落差,就是批量不良的温床。
01 · WHAT IT COVERS
工艺纪律到底管什么
工艺纪律不是「听话」,是把工艺文件上的要求,变成现场不动摇的动作。
它管三件事。参数不走样——温度、压力、速度、时间这些写在工艺卡上的数,现场不擅自改。动作不走样——先做什么后做什么,顺序固定。变更不走样——要改,走流程改,改完图纸和现场一起改。
三件事里,第三件最容易出事。工艺改一处,图纸改了,首件确认单没改,作业指导书没改,交接班的记录没改。下一次谁按照旧文件干,就是一次批量风险。
这周就抓一件事:去现场随手抽三台设备,把机台上实际设的参数,跟你手上那份工艺卡对一遍。
02 · THE COST
松一寸,代价是多少
工艺纪律松动的后果,最后都落在不良率上。这方面国内有可参考的量化证据。
工业和信息化部 2025 年 2 月公布,2024 年度 235 家卓越级智能工厂的产品不良品率平均下降 50.2%,生产效率平均提升 22.3%。这批工厂的共同动作之一,就是把工艺参数从「靠人记」变成系统里定死、现场只能读不能改。
50.2%
卓越级智能工厂 不良品率平均降幅
22.3%
生产效率 平均提升
来源:工业和信息化部 2024 年度卓越级智能工厂数据(2025 年 2 月公布)
境外一些同行评议的案例研究,量化了标准化作业与防错组合的效果。有研究覆盖塑料行业的定制化中小企业,应用标准作业与防错后,总不良率从 14.91% 降到 7.84%;另一项制鞋行业的研究显示,在 5S、标准化作业与 TPM 组合落地后,不良品率从 9.63% 降到 3.03%,按时足量交付率从 80.7% 提升到 88.1%。
这些是具体的案例研究,样本有限、行业不同,不能直接外推到你自己的车间。但方向是一致的:把做法固定下来,不良率就有确定性的下降空间。
先别铺开,就试这一步:统计最近一个月的不良,按工序归类,看是不是集中在两三道工序上。若是,先查那两道的工艺执行。
03 · WHY IT SLIPS
为什么守不住
工艺纪律失守,多数不是员工故意,而是四个结构性原因。
第一,文件不可执行。工艺卡写得笼统,「适当加压」「缓慢升温」这种表述没法执行,只能靠手感。第二,变更无人跟。工艺改了只通知一个人,交接班断层,第二天又回到旧做法。第三,异常无出口。现场发现按文件做不行,没有反馈通道,只能自己改一改先干着。第四,检查只查记录。看的是有没有签字,不是现场实际参数。
第四条最普遍。检查记录是合规动作,检查现场才是管理动作。
「检查表上有签字,不代表机台上的参数是对的。这两件事之间,隔着整个工艺纪律。」
回去最值得先办的一件事:把「按文件做不行的时候找谁」写清楚,贴在机台上。
04 · THREE FIXES
三步把它守住
第一步,把文件写成能执行的样子。能量化的全部量化,工艺卡上的参数写成具体数值加公差范围,配上「看到什么现象说明不对」的判断标准。
第二步,把变更做成一条闭环。变更申请、评审、改文件、改现场、首件确认、通知到位,六步一条链,谁漏哪一步,责任落到人。改完文件必须现场同步改,这一步最容易省,也最不能省。
第三步,把检查从记录改成现场。班组长每班随机点一台设备,核对实际参数与工艺卡;工艺员每周抽一条线,做一次完整对表。
三步里,第一步花的时间最多,但收益最持久。文件不可执行,后面两步都是空转。
最省事的起手式:挑一条最容易出问题的工序,把它的工艺卡重写成「具体数值 + 公差 + 异常判断」三段式。
05 · FIVE CHANGE POINTS
五个变更点,必须停下来确认
工艺纪律最常破在变更之后。换刀、换料、换模、换人、调参数——这五件事里任何一件发生,都要停下来做一次确认。
换刀看刀具型号和装夹;换料看批号和材质证明;换模看定位和首件尺寸;换人看有没有按文件操作;调参数看是走流程调的,还是现场自己拧的旋钮。
尤其最后一项。有些车间的设备参数被现场改过,但工艺卡没动,等于文件从此失效——下次新人照文件做,反而是「做错了」。
明天上班先干一件事:去现场问一句,最近一次参数调整是谁改的、走没走流程、工艺卡有没有同步更新。
06 · START WITH ONE SHEET
从一次对表开始
工艺纪律不需要大张旗鼓地搞运动。第一周做一次完整的参数对表:把一条线上所有设备的实际参数抄下来,跟工艺卡逐条比。差异通常比想象的多。
差异清单出来以后,分两类处理:确实是现场的错,现场改回来;确实是文件的错,走变更流程改文件。两类混在一起讨论,永远扯不清。
一个月后再对一次表,看差异条数降了多少。差异条数比不良率更早反映问题。
这周就抓一件事:选一条线,把设备实际参数抄成一张表,跟工艺卡对一遍,把差异标出来。
本文数据来源:工业和信息化部 2024 年度卓越级智能工厂数据(2025 年 2 月公布);IEOM Society 及利马大学/IJEPR 发表的制造业中小企业案例研究(2025—2026)。案例研究样本有限、行业不同,不能直接外推,文中已注明。操作方法与检查路径为一线管理经验。
公开课推荐 · COURSE
5S与目视管理推行实战
时间:2026年12月17~18日 | 讲师:谭老师 | 价格:¥4000/人
本课程支持引入企业内训,按贵司行业与痛点定制内容,时间、地点灵活安排。
想要《工艺参数对表模板》,直接在公众号对话框回复:「工艺纪律」,免费领取。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com
按本篇主题挑的几场 —— 长三角开班,可预约试听
新航海时代:中国企业出海的战略分析
10月12日(星期一~星期二) · 战略经营 · 上海 | ¥5800/人
学德鲁克:管理者与组织(管理协同篇)
10月23日 · 管理技能 · 深圳 | ¥5800/人
从技术走向管理转型成功之道
10月23日 · 管理技能 · 深圳 | ¥4580/人
金牌班组长全技能提升
11月10日 · 管理技能 · 苏州 | ¥4000/人
FMEA失效模式与影响分析(DFMEAPFMEA)
11月16日 · 管理技能 · 上海 | ¥3500/人
学德鲁克:成为卓有成效的管理者(管理修炼篇)
11月20日 · 管理技能 · 深圳 | ¥5800/人
完整排期与课纲,见 课程中心 →|咨询:15851577470 李老师