订单多的时候人人加班,订单少的时候设备空转。车间的节奏,跟客户要货的节奏,从来对不上。
先描述一个几乎家家都有的画面。
月初订单集中进来,车间全线加班,班组长天天喊缺人;月中订单少了,后半段设备空转,工人坐着等活;到月底要交付了,又不得不把堆积的活赶出来。
忙的时候真忙,闲的时候也真闲。但客户不会因为你哪几天忙就等一等——客户要货的速度是固定的,车间自己的节奏却是乱的。
问题的根子,多半在同一个地方:没人算过生产节拍。
这篇讲三件事:节拍怎么算、算完看什么、以及各工序怎么走同一个拍子。
01 · WHY IT DRIFTS
车间忙乱的根子,是节奏不属于自己
先看为什么节奏会乱。
第一种乱,是按设备能力排产,而不是按客户需求排产。哪台机空就先做哪批活,看起来效率高,实际上做出来的是库存,不是交付。
第二种乱,是各工序各排各的。前道按自己的批量做,后道按自己的节拍做,中间就必然堆出在制品。堆得越多,谁都快不起来。
第三种乱,是插单没有规则。客户一催就插,插进去以后整条线重排,原计划全部作废,最后谁都不满意。
这三种乱的共同点,是车间没有一把统一的尺子。而生产节拍,就是那把尺子——它把客户要求的交付速度,换算成每一道工序必须达到的产出速度。
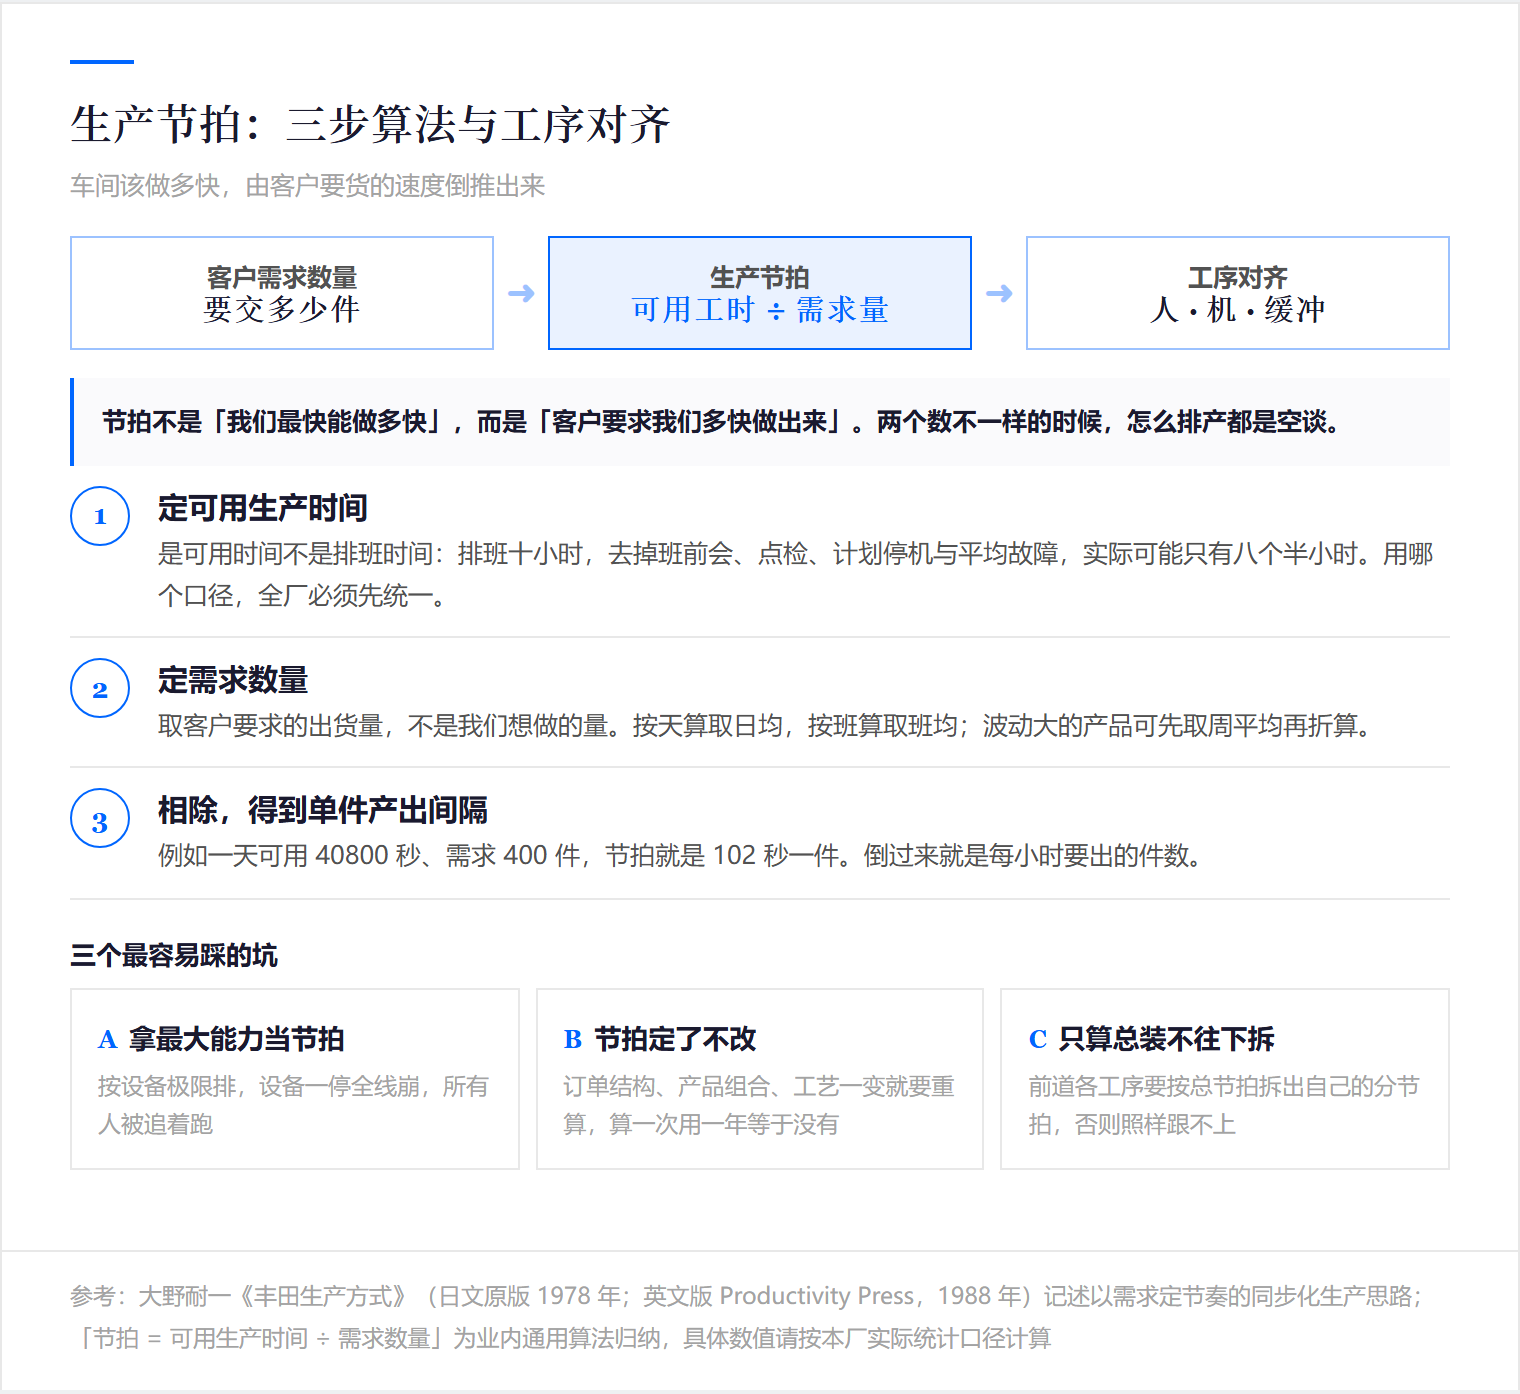
换个说法:节拍不是「我们最快能做多快」,而是「客户要求我们多快做出来」。这两个数字不一样的时候,一切排产都是空谈。
1978
大野耐一《丰田生产方式》日文原版出版年,系统记述同步化生产与以需求定节奏的思路
3 步
节拍算法的标准步骤:确定可用时间 → 确定需求数量 → 相除得到节拍
数据来源:大野耐一《丰田生产方式》(日文原版 1978 年;英文版 Productivity Press,1988 年)。文中「节拍 = 可用生产时间 ÷ 需求数量」为业内通用算法归纳;具体数值口径请按本厂实际统计,不作行业统计值使用。
明天上班先干一件事:拿昨天在产的一个产品,问三个数——客户要多少、产线开了几小时、中间停了多少。先看这三个数有没有人答得上来。
02 · HOW TO CALCULATE
节拍怎么算:三步,二十分钟
算法本身很简单,难的是把口径统一。
第一步,定可用生产时间。注意是可用时间,不是排班时间。一天排班十小时,去掉班前会、设备点检、计划停机和平均故障,实际可用可能只有八小时半。用哪个数,全厂要统一,否则算出来的节拍谁也不认。
第二步,定需求数量。这个数要用客户要求的出货量,不是我们想做的量。按天算就取日均需求,按班算就取班均需求。订单波动大的产品,可以按周平均再折算到日。
第三步,相除。可用生产时间除以需求数量,得到的就是单件应有的产出间隔。比如一天可用 40800 秒、需求 400 件,节拍就是 102 秒一件。
算出来的这个数,就是全线必须达到的节奏。它跟设备能力无关,跟你现在能做多快也无关——它只回答一个问题:要按时交这批货,平均每 102 秒就必须出来一件。
把节拍算出来贴到线上,第一个好处是争论少了。以后讨论的不是「你们怎么这么慢」,而是「这个工位离 102 秒差多少」。
这周就抓一件事:把本周主力产品全算一遍节拍,把「可用工时」和「需求量」两个口径写在一张纸上,让生产、计划、质量三方签字确认。
03 · WHAT TO LOOK AT
算完之后,盯三样东西
节拍不是算完就完,它是一把用来对照的尺子。盯三样。
第一样,人员配置。节拍的倒数就是每小时要产出的件数,用它跟每个工位的实际能力对,就能看出哪个工位人多了、哪个工位人不够。不靠感觉,靠数。
第二样,设备负荷。把每台关键设备的实际产出速度跟节拍对齐,超过节拍很多的工序会产生堆积,低于节拍的工序就是卡口。
第三样,缓冲量。工序之间到底该留多少在制品?一个实用的口径是:够覆盖一次换型或者一段合理的波动就够,多了只是把钱压在车间里。
算节拍最大的价值,是让「忙」和「闲」变成可比较的数。原来大家凭感觉说自己很忙,现在能不能达到节拍、差多少件,一目了然。
先别铺开,就试这一步:选一条产品线,只给其中三个关键工位贴上节拍目标,观察一周,看哪些工位天天拖后腿。
04 · THREE TRAPS
三个最容易踩的坑
讲完怎么用,说三个常见的坑。
第一个坑,拿最大能力当节拍。设备满负荷能做到多少,不等于应该按这个速度排。按极限排,设备一停全线崩,所有人都被追着跑。
第二个坑,节拍定了不改。订单结构、产品组合、工艺会变,节拍也该跟着重算。算一次用一年的节拍,很快就没有指导意义。
第三个坑,只算总装不往下拆。总装节拍是一个总要求,各零件、各前道工序要按它拆出自己的分节拍。只算总数不拆下去,前道照样跟不上。
这三个坑背后其实是同一个毛病:把节拍当成一个公式,而没把它当成一套对齐规则。
回去最值得先办的一件事:把节拍目标从单件产出间隔,换算成每小时件数,写在各工位的看板上,让每个人都知道自己该跑多快。
05 · SYNCHRONIZE
让各工序走同一个拍子
节拍算出来,真正的功夫在于让全线对齐。
第一步,找出离节拍最远的工序。它高出节拍很多,就会堆活;低于节拍很多,就会卡住全线。先动最远的那一个,收益最大。
第二步,把批量降下来。批量越大,工序之间的波动传得越慢、堆积越多。缩小转运批量,让前道做完一小批就往下流,各工序才可能同步。
第三步,给波动留空间。任何工序都有波动,靠的是缓冲而不是硬追。在关键工序前面留一段合理缓冲,比全厂一起加班管用。
第四步,换型要向节拍靠。换型时间长,就意味着必须大批量生产,节奏必然同步不了。缩短换型时间,是小批量同步生产的前提。
做到这四步,车间才可能从「忙的时候乱、闲的时候空」变成平稳地按客户需求出货。
最省事的起手式:先在一条线上做同步试点,只推「缩小转运批量」这一项,看一周以后在制品有没有下来。
06 · GET STARTED
回到车间第一步做什么
把顺序理一遍,方便直接动手。
第一步,统一口径。可用工时怎么算、需求量取哪个口径,先定死,写进表格。口径不统一,算十遍也没用。
第二步,算一个产品的节拍,贴到线上。不用全厂铺开,先让一个产品、一条线的人看见这个数。
第三步,看哪道工序离节拍最远,先动它。改善要挑收益最大的地方下手,而不是挑最顺手的。
第四步,按月重算。订单变了、产品换了、工艺调了,节拍跟着更新。它不是一张贴在墙上的标语,是一把每周都要用的尺子。
车间能不能稳,最终看的是节奏对不对得上客户。节奏对了,加班自然就少了。
「节拍不是我们最快能做多快,而是客户要求我们多快做出来——这两个数不一样的时候,排产都是空谈。」
想要《生产节拍三步算法表 + 工序对齐检查清单》的可打印模板?在公众号底部菜单点「联系弼力」找我们,或直接在官网 www.believesz.com 上留言。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com
挑一场,补上今年最缺的那块 —— 长三角开班,可预约试听
大客户战略销售——从机会诊断到客户经营
10月19日(星期一~星期二) · 销售实战 · 上海 | ¥4500/人
8D+5why综合实战训练
10月19日(星期一~星期二) · 质量管理/生产 · 嘉兴 | ¥4000/人
SOP标准化作业及生产效率改善
10月19日(星期一~星期二) · 质量管理/生产 · 杭州 | ¥4000/人
ISO 14001 & ISO 45001 EHS管理体系标准理解、实施及内审员培训
10月19日(星期三~星期四) · 质量管理/生产 · 苏州 | ¥3000/人
国际商务礼仪
10月19日(星期一) · 职场素养 · 上海 | ¥2800/人
ISO 14001:2026换版培训
10月19日(星期一) · 质量管理/生产 · 苏州 | ¥1000/人
完整排期与课纲,见 课程中心 →|咨询:15851577470 李老师