同样材质、同样厚度的钢板,两家厂做同一个零件,一家一张板出二十个,另一家只能出十二个。
差的不是设备,也不是工人手快慢,是排版方式和余料处置。
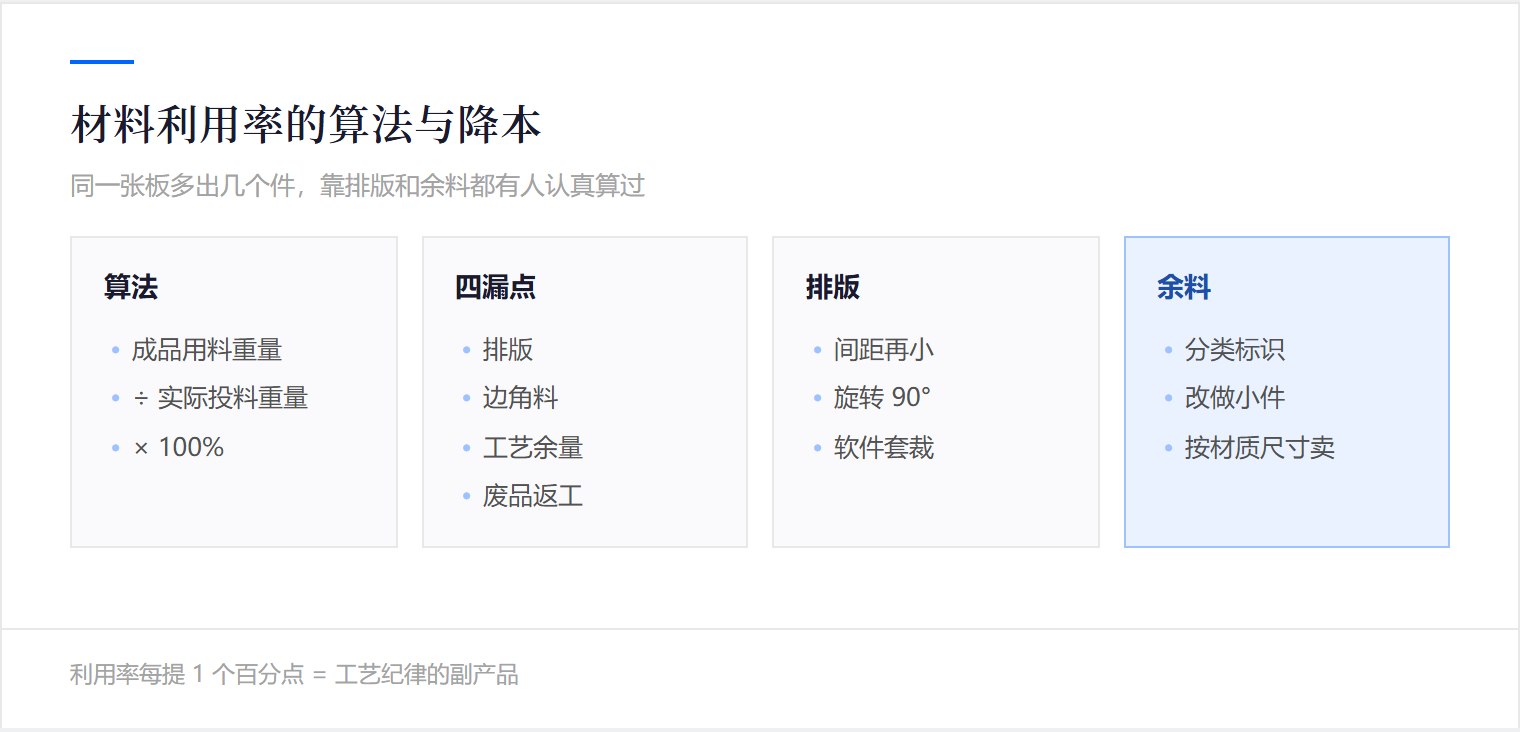
材料利用率的算法其实很简单:成品用料重量或面积,除以实际领用材料的重量或面积。这个数一算出来,很多老板都会愣一下。
更常见的情况是根本没人算。采购按吨买、车间按张领、废料按堆卖,中间差了多少,账上查不到。这一块漏掉,别的省再多也补不上。
利用率每提高一个百分点,在材料占成本大头的情况下,省下来的往往比在车间抠半天工时还多。
这篇讲三件事:利用率怎么算、差值漏在哪、以及从哪几个动作省下来。
第一步是把它变成数字。算法:产品净重或成品展开面积,除以实际投料重量或面积;有多个零件的,把净重加总再除。
数据来源也不复杂:净重从图纸或工艺卡拿,投料量从领料单拿。两个数都在,算一天就能出来。
算完之后要做对比。同一零件不同批次比、同类零件之间比、不同产线之间比。不比,就没有改善的目标。
这个数还要设一个目标。不是所有行业都能做到同一水平,但至少要知道自己现在是多少,同行业做得好的能到多少。
另一个常见的误区,是把利用率当作纯工艺问题。它确实是工艺和设计的结合体,但同时也是采购、仓库、车间三边协同的结果——一边动而另两边不动,利用率就上不去。
利用率还不只是一个百分比,它背后是一笔具体的钱。一张板利用率多五个点,一年下来省的可能是几十万;这个数字,比任何一句「降本增效」都更有说服力。
要让这个数字被看见,最有效的办法是把它放进月度报表,并安排一个人专门跟进。谁负责、谁复盘、谁审批,定了规矩,利用率才不会被淹没在各种统计里。
另一个值得提醒的是:利用率要按品种、按规格分开算。一个笼统的「总利用率」会掩盖问题,分子分母都是总称,没办法定位到具体是哪个零件在漏。
有了分品种的数字之后,再去做改善,方向就明确得多:知道动哪几个零件,能多出几件,能省多少钱,全是实数。
把这套做实,材料利用的下降空间往往会让人意外。
明天上班先干一件事:挑一个用量最大的零件,把它的材料利用率算出来,看看是七成、八成还是九成。
02 · WHERE IT LEAKS
差值漏在哪几处
利用率低,通常漏在四个地方。第一处是排版方式。零件怎么摆、间距留多少、能不能套着做别的件,直接决定一张板能出多少。
第二处是边角料处置。边角料还能不能做小件、是不是被当废料一起卖了,差别很大;不少厂把所有边角料一律当废铁处理。
第三处是工艺余量。留的加工余量偏大,或者公差定得过松,都会增加实际用料。
第四处是废品与返工。每报废一个件,那份材料就白投了;不良率每降低一个百分点,利用率就跟着涨一点。
这四处里,前三处是设计和管理可以动的,第四处要靠质量和工艺稳定。
这周就抓一件事:把上一周的边角料称一次,看它占投料量的比例是多少。
提高利用率最快的动作,是重新排版。
手工排版靠经验,容易固化。同一套排版用久了,没人再想还能怎么摆。
排版可以动的地方:零件之间的间距能不能再小、能不能旋转九十度、能不能把两个不同零件拼在一张板上、能不能改成连续套裁。
用软件排的价值,是它在同样的约束下能试着找出更省的那一种组合;没有软件,每季度让老师傅重新排一次,也有明显效果。
排版改动几乎不花钱,是降本里投入产出比最高的一类动作。
先别铺开,就试这一步:挑用量最大的三个零件,请人重新排一次版,算算能多出几件。
第二刀是余料管理。边角料先分类,再决定去向:能改做小件的进入待用区,确实不能用的按材质分类卖给回收方。
分类的收益有两块:一是小件不用再买新料,二是分类后的废料单价通常比混合料高。
要做到这一点,前提是余料有标识。哪一批、什么材质、什么尺寸,写在标签上,否则放两天就没人认得了。
还有一件事常被忽略:余料的存放位置。如果余料区和生产区隔得远,用起来麻烦,工人宁可用新料。
回去最值得先办的一件事:给余料区画一块地,按材质和尺寸分格,贴上标识,先试一个月。
第三刀落在工艺和不良上。工艺余量要定期复核:设计当初留的余量,可能因为设备精度提升、工装改善而不再需要,重新核算就能省下一部分材料。
公差同理。过紧的公差要求更高的材料等级或更多加工余量,而实际装配并不需要那么紧,就该与设计一起重核。
废品与返工,是利用率里最直接的一项。减少一次返工,就省下那份材料、那份工时和那份能耗。
这三项都要靠数据说话。把每月的不良率、返工率和利用率放在一起看,才能看出它们之间的对应关系。
最省事的起手式:把材料利用率和不良率两个数,放进同一张月度报表里,让它们一起被看见。
06 · GET STARTED
回到车间第一步做什么
顺序理一遍。第一步,算。挑用量最大的零件,把利用率算出来。
第二步,看。找出漏在哪——排版、余料、余量还是不良。
第三步,动。先做不花钱的:重新排版、余料分类;再做要协调的:余量复核、公差重审。
第四步,记。把利用率放进月度报表,每月一张,形成趋势。
第五步,定责任。每个环节都要有人对结果负责,否则改善做一阵就停。
材料利用率不是一个工艺指标,它是成本账上最显眼的一行。
还有一点:利用率高的厂,往往也是工艺纪律严的厂。现场不乱、余料有序、定额清楚,材料就不会白白溜走。利用率指标是果,工艺纪律是因。
「同一张板多出几个件,靠的不是手快,是排版和余料都有人认真算过。」
想要《材料利用率测算表 + 余料分类标识模板》的可打印文件?在公众号底部菜单点「联系弼力」找我们,或直接在官网 www.believesz.com 上留言。
关于苏州弼力企业管理咨询有限公司
苏州弼力企业管理咨询有限公司(统一社会信用代码 91320594MA1QB1LE8A)成立于 2017 年 8 月,办公地址:苏州工业园区环府路66号6078室,累计服务企业 500 余家。资质认证:ISO 9001 / ISO 14001 / ISO 45001 三体系认证(有效期至 2028 年 9 月)|企业信用等级 AAA 级。
服务客户:三力士股份、英洛华磁业、华联机械、江苏神通、欧普照明、立讯精密、阳煤集团、传化集团、统一集团、达芙妮等。
主营业务:企业内训 | 公开课 | 团建拓展 | 名企游学 | 管理咨询 | 服务区域:苏州 · 长三角 · 全国。联系方式:15851577470 李老师(电话/微信同号)| 官网:www.believesz.com